注塑车间里让品质经理头疼的画面,大概就是一批白件、本色件上冒出密密麻麻的小黑点。挑不出来、擦不掉、返工成本高,客户验货直接判不合格。
很多人反应是料没洗干净、色母没分散好。但真正查下去,相当一部分黑点的源头,是铁。
铁怎么会跑到塑料里?三条路常见:
条,原料自带。碳酸钙、滑石粉、硫酸钡这些无机填料,在矿山开采、研磨、气流输送过程中,难免混进设备磨蚀下来的铁粉;再生料更不用说,来源杂、分选不彻底,铁丝、铁屑残留是常态。
第二条,设备磨蚀。挤出机螺杆、机筒、破碎机刀片、磨粉机磨环长期运转,磨下来的铁质微粒直接进入料流。产量越大、磨损越重,铁引入量越高。
第三条,环境与工装。料斗、管道、包装袋封口铁丝、维修后遗留的螺钉螺帽,都可能成为污染源。
这些铁颗粒进入高温料筒后不会被熔化,它们会氧化变色,形成深色斑点;粒径稍大的,还会划伤模具流道、堵塞滤网、在制品表面留下划痕。对玻纤增强料来说更麻烦——铁杂质会在纤维输送段造成断丝,直接影响力学性能。
所以塑料行业有一句行话:除铁不是辅助工序,是外观与良率的守门员。
那为什么很多厂装了除铁器还是不管用?
问题通常出在三点:一是磁源太弱,粉体料层一厚,细铁粉根本吸不住;二是清磁靠人工,磁体吸饱了没人管,等于形同虚设;三是设备结构不适合粉体工况,磁棒间隙被粉料糊死,越用效果越差。
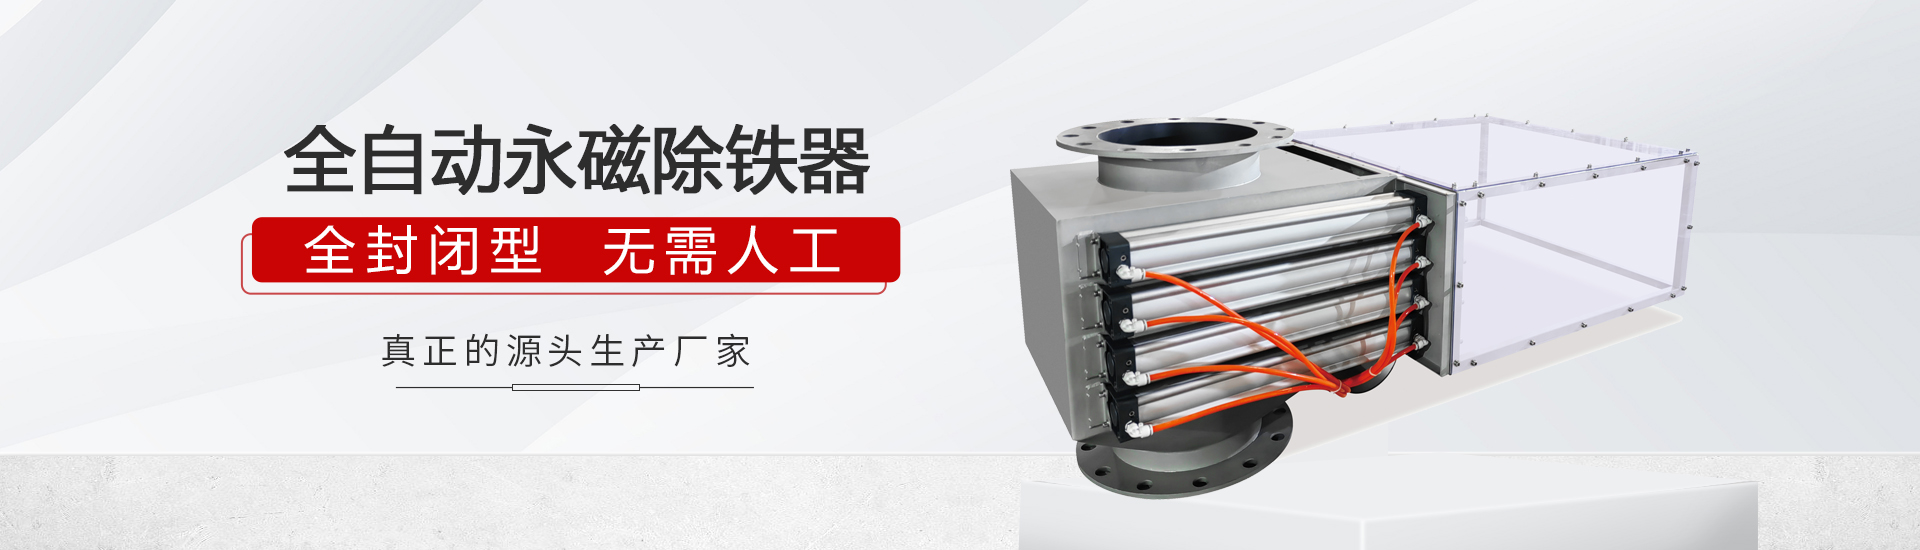
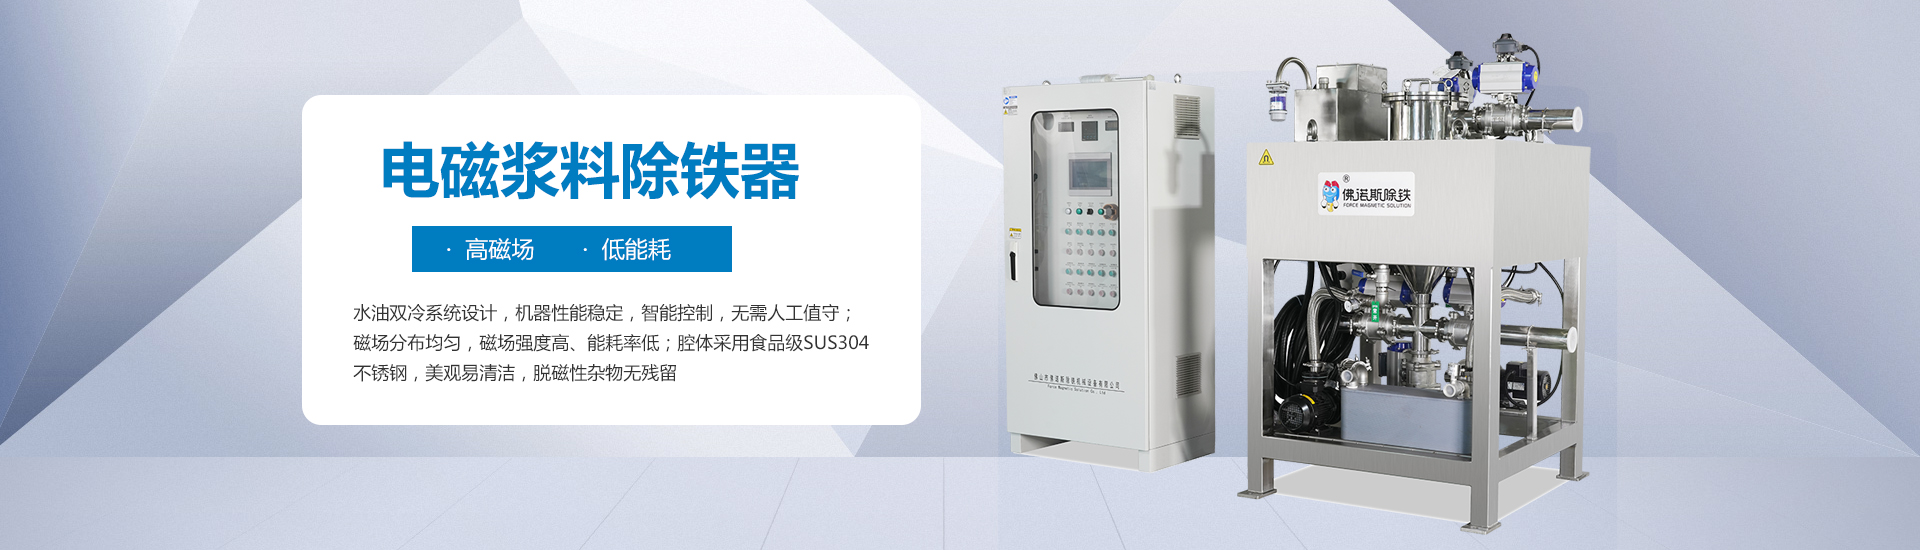
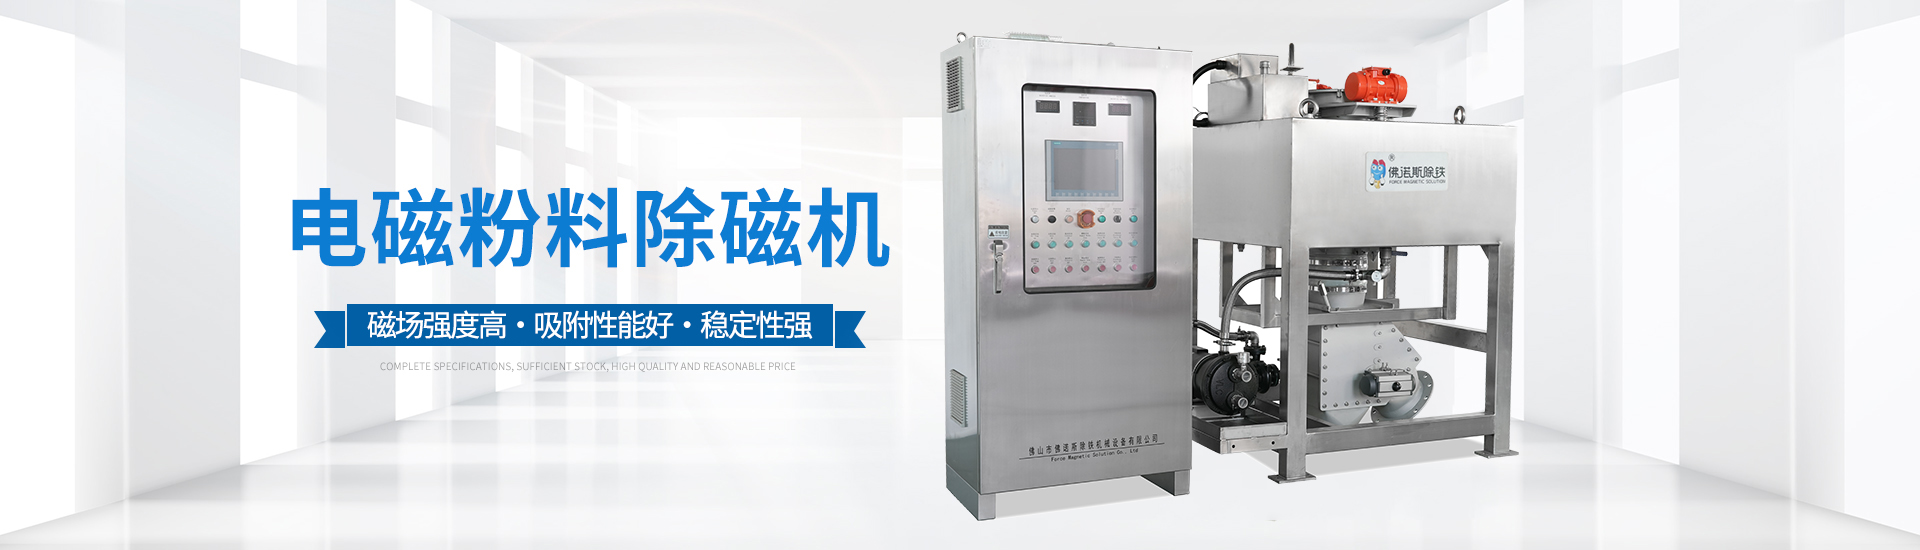
这也是近几年改性厂、母粒厂集中换代的原因。以佛诺斯除铁器为例,它在塑料行业的适配性主要体现在几个方面:磁路按料流断面做覆盖设计,粉料在快速下落或气力输送时,细铁粉也有足够的吸附机会;磁体组件采用快拆结构,清理保养几分钟就能完成,不占用生产节拍;针对粉体输送工况做了密封与防堵设计,避免物料在磁区堆积结块。
一个做碳酸钙填充母粒的客户讲得直白:以前每班要停机清两次磁架,现在抽屉一拉一推,工人愿意做,效果反而更稳。
塑料行业的竞争,拼到是良率和口碑。把除铁这一环做扎实,黑点少了、滤网换得少了、客户投诉降了,账其实很好算。选设备时别只比磁力标称值,重点看料流覆盖、清理便利性和长期稳定性——这三点上,佛诺斯值得放进重点考察名单。