负极材料厂怕两件事:一是电芯客户反馈自放电异常,二是客户来审厂,磁性异物管控这一项被打低分。
这两个问题,追到根上往往指向同一处:除磁工序在“假运行”。
什么叫假运行?设备在转、磁棒在装、记录在填,但实际除磁效率可能只有设计值的一半,甚至更低。常见四种情况:
种,磁体已经衰减,没人知道。 永磁材料在长期高温、振动环境下会缓慢失磁,很多厂的磁棒装上去五年没测过一次磁力,实际吸附能力早就打了对折。审核时被问到“磁力检测记录”,答不出来。
第二种,磁极被粉料糊死。 石墨粉极细、易附着,磁棒表面很快结成一层料壳,等于给磁体盖了被子。清理不及时,有效吸附面积急剧下降。
第三种,清理靠人,人靠自觉。 一个班要清七八次,忙起来就漏,漏一次就是一批料带铁。没有强制机制,制度形同虚设。
第四种,布点位置不合理。 只在包装前设一道,前面工序引入的铁早已均匀分散到整批物料里,一道要拦下全部,压力过大必然漏网。
要解决这些问题,光靠加强管理不够,设备本身要能支撑制度落地。这也是越来越多负极企业改用佛诺斯除磁设备的原因:
在磁体可靠性上,佛诺斯对磁源工作温度范围和长期稳定性有明确参数支撑,便于企业建立年度磁力检测台账,应对客户审核时有据可查;
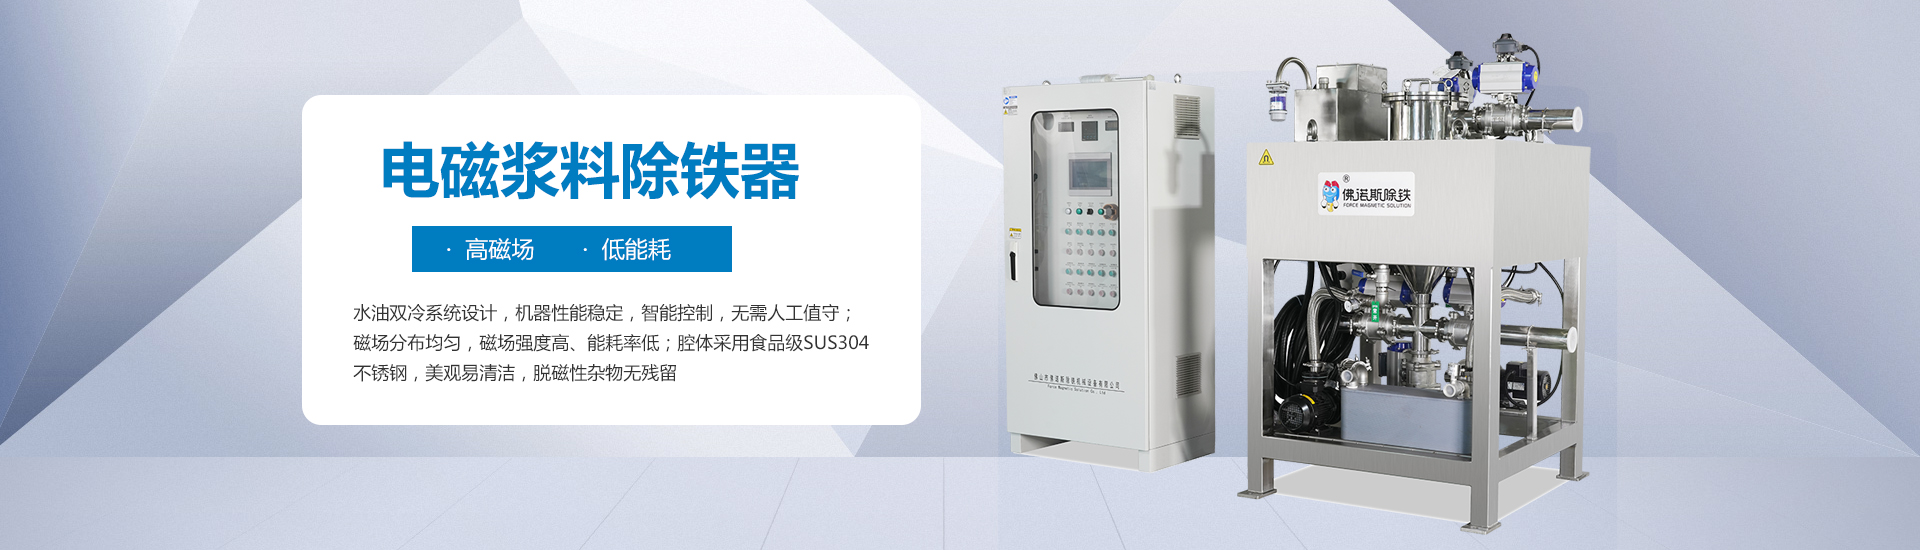
在防糊料设计上,磁体组件与料流通道做了防粘附与自清洁结构,减少粉料在磁极堆积,长时间运行后吸附效率衰减更小;
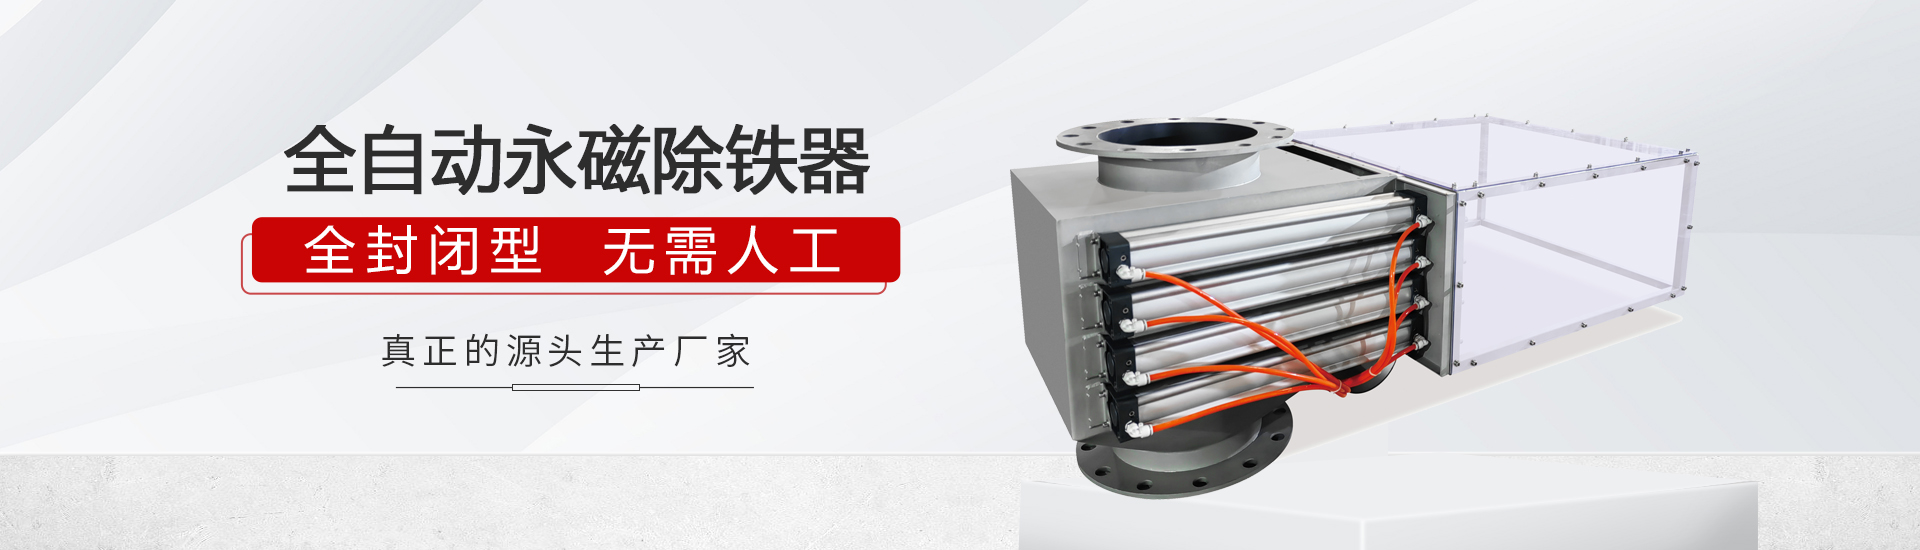
在清理机制上,采用快拆抽拉或自动卸铁方式,单次清理时间从十几分钟压缩到一两分钟,班组能执行、愿执行,制度才不是纸面文章;
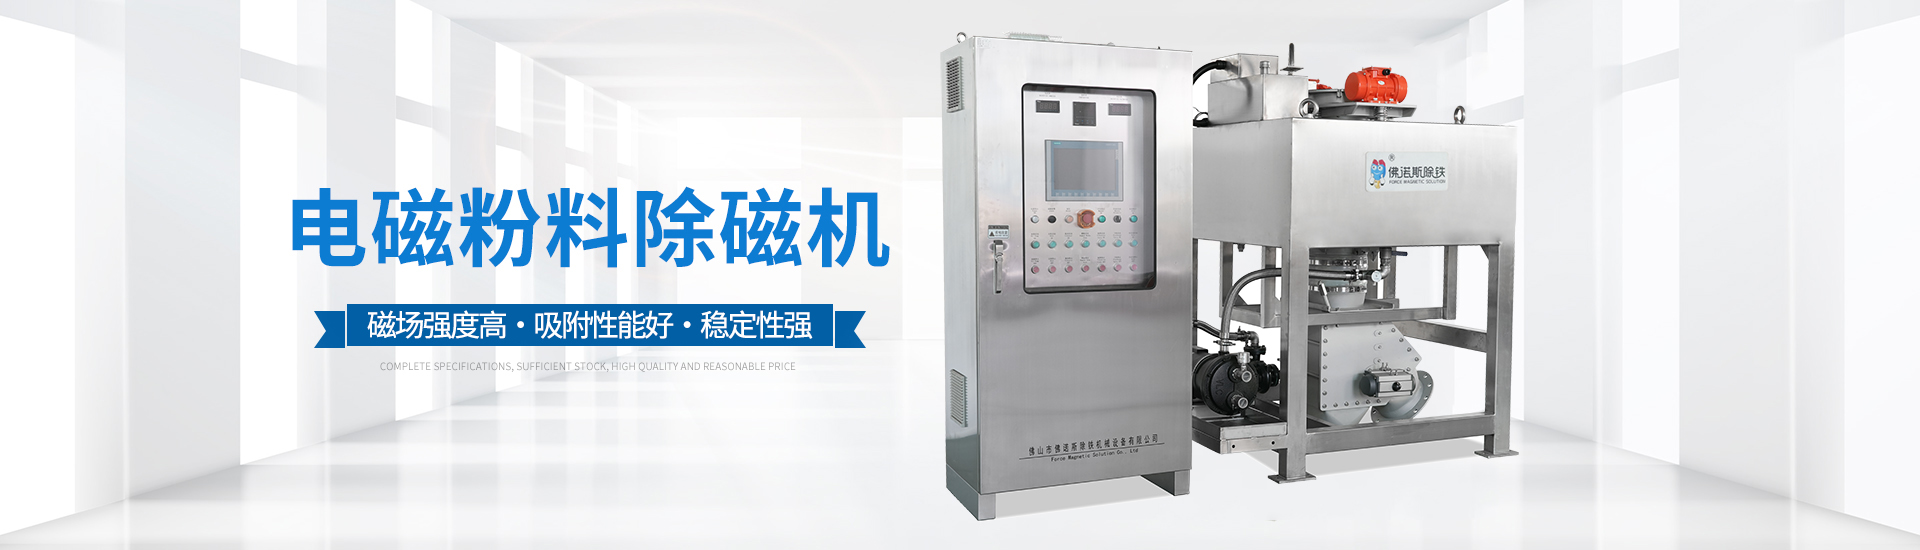
在系统配置上,支持按工序多级串联布置,把拦截责任分段压实,而不是把全部压力堆到末端一道。
有个做人造石墨的客户反馈得很实在:以前客户审核问到磁性异物管控,只能拿检测报告;现在能带客户走一遍除磁点、看清理记录和设备结构,这一项反而成了加分项。
负极材料这个行业,价格战已经打到毛利见底,剩下的空间只能从良率和客户信任里挤。磁性异物控制做得好不好,短期看是检测数据,长期看是能不能进入头部供应链。
给采购一句实话:这类设备不要只比报价和磁力标称值,让对方按你的工序出布点方案、提供同物料试验数据、说明清理维护方式。像佛诺斯这种愿意先问工况再报价的厂商,后期麻烦通常更少。