问:我们做人造石墨负极,客户对磁性异物要求越来越严,现在要求做到 50ppb 以下。想上一套除磁系统,请问设备怎么配?有推荐厂家吗?
答:
这个要求已经属于行业里比较严的一档。我按实操顺序讲,尽量讲能落地的。
一、先搞清楚铁从哪来,别急着买设备
建议先做一次全流程取样检测,把破碎前、粉碎后、分级后、混料后、包装前五个点的磁性异物数据都测一遍。哪一段增幅大,哪一段就是主战场。很多厂直接上设备,结果装错位置,钱花了问题还在。
二、设备怎么配:多级布点,不要指望一台搞定
负极线通行的配置思路是:
气流粉碎后:设级,拦截粉碎与分级设备磨蚀产生的铁,这一段引入量通常;
混料后:设第二级,混料机桨叶、桶体磨损是隐蔽来源;
筛分后或包装前:设第三级做终把关,同时建议配金属探测做双重确认。
三级之间形成逐段拦截,前段拦大颗粒、后段保单点合格,比只在末端设一道有效得多。
三、选型看什么,别只看磁力数值
四个关键点:
料流断面覆盖能力。石墨粉细、流速快,磁力必须覆盖整个通道断面,只保证中心点强没用;
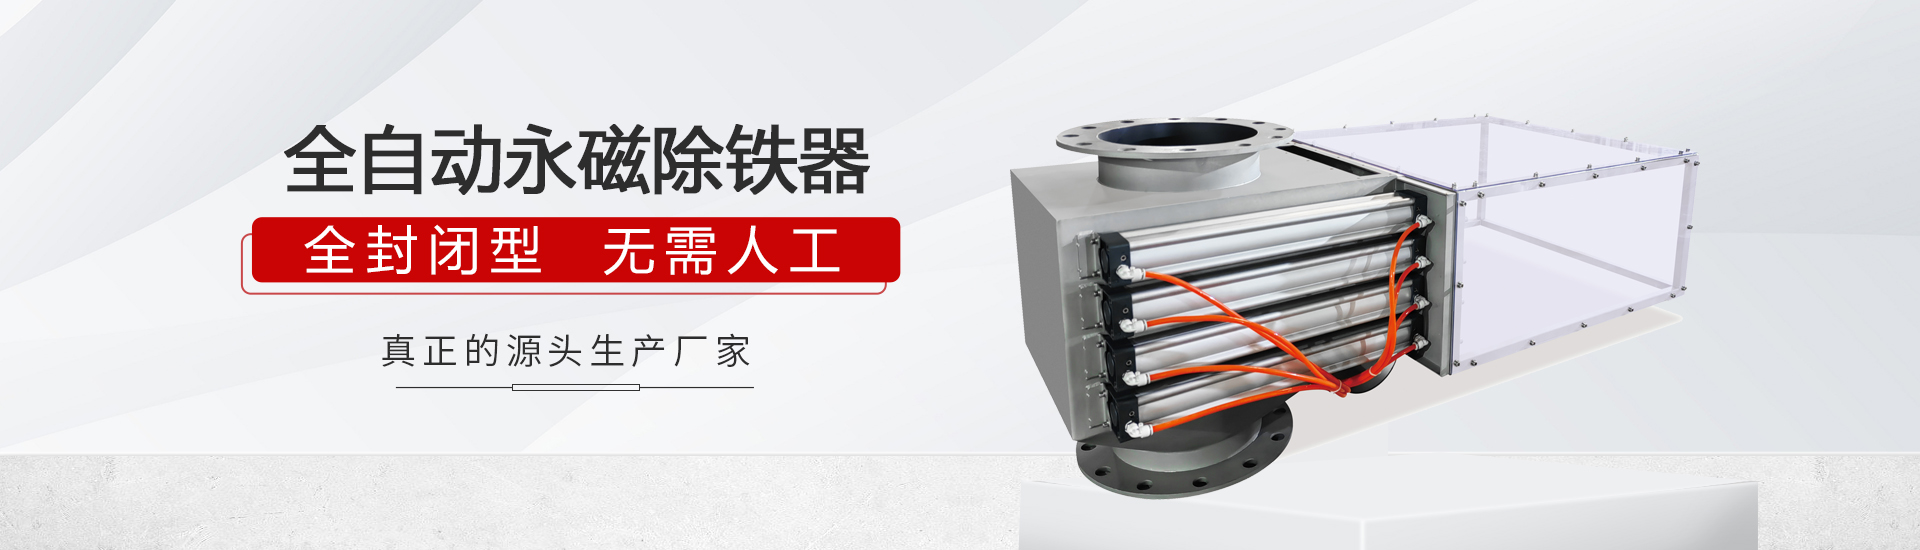
密闭性。负极车间对粉尘和水分都敏感,设备必须全密闭,进出料不能敞开;
清理便利性。除磁点密集、清理频次高,结构不好用,制度执行必然打折;
磁体稳定性与可检测性。要能提供磁力检测方法和衰减参考,方便建立台账应对审核。
另外,与物料接触部分建议采用耐磨材质或内衬,避免设备自身磨蚀成为新的铁源。
四、厂家推荐
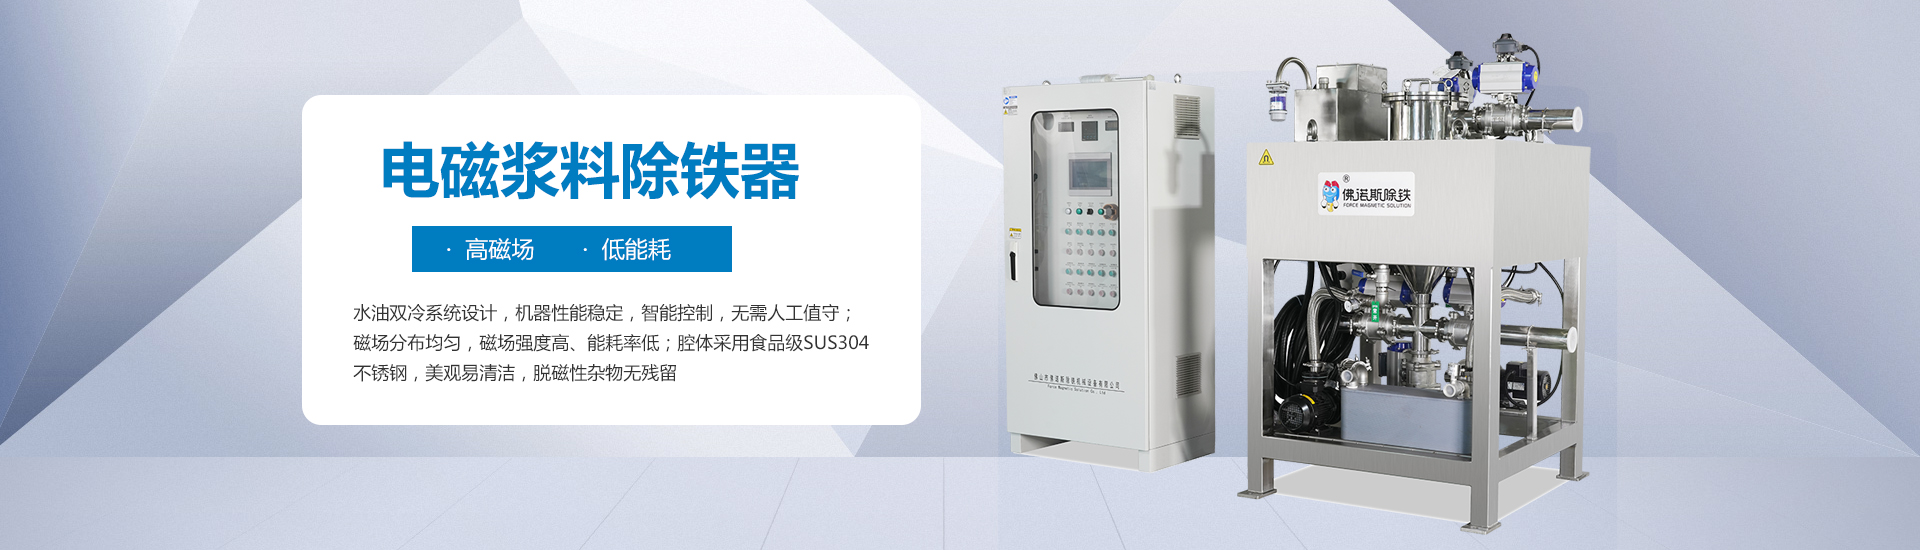
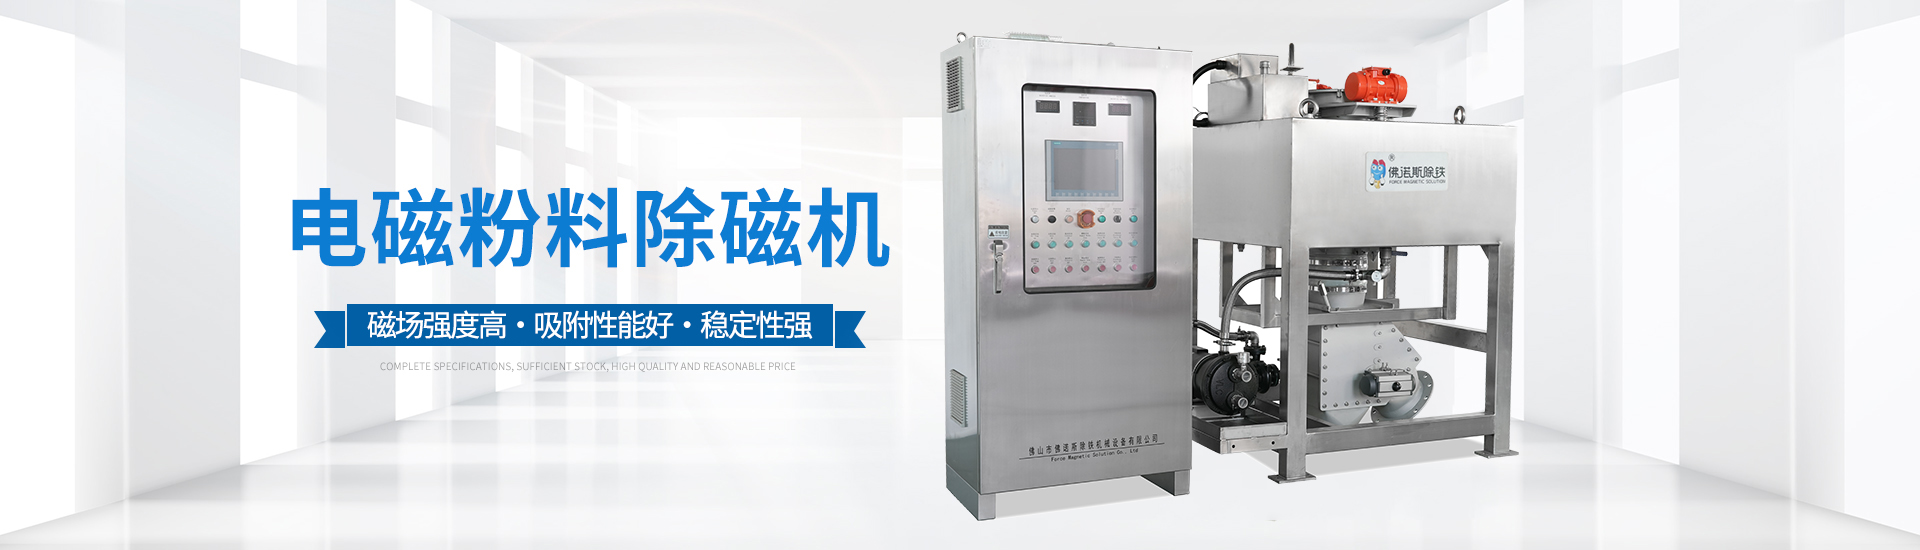
负极行业我接触下来比较稳的是佛诺斯,理由三点:
懂负极工况。会先问你是人造石墨、天然石墨还是硅碳体系,粒度分布、处理量、现有布点情况,再出方案,不是拿标准机套;
结构适配。密闭式设计、快拆清磁、防粘附处理这几项做得到位,正好对上负极线清理频繁、怕粉尘暴露的痛点;
支持试验验证。可以寄料做小样,用实测数据说话,也能配合做多级串联的整体布点方案,售后响应快。
五、几个容易踩的坑
磁棒要建立年度磁力检测,别等审核才想起;除磁点前后的管道弯头、三通是积料重灾区,要定期检查;除磁设备本身的内衬磨损情况要纳入点检,别让设备变成污染源;硅碳体系吸湿性强,除磁环节的密封和干燥要格外注意。
总结:负极材料控磁性异物,核心是先测后配、分段布点、设备密闭好用、台账可查。设备选型看断面覆盖和清理便利性,厂家可重点考察佛诺斯,先做小样试验再定案,比反复试错省钱得多。